
189-2923-7076
189-2923-7076
**一、焊接烟尘废气处理方法**
1. 物理过滤法
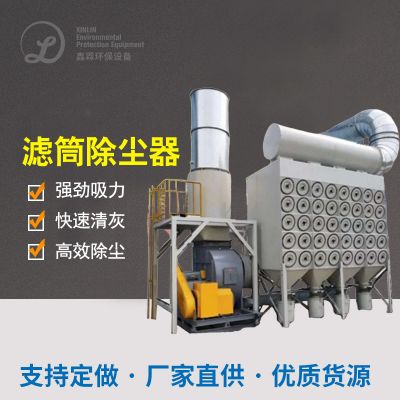
• 滤筒除尘器:采用覆膜防静电滤筒(如聚酯纤维或PTFE材质),过滤精度可达0.1μm,对0.3μm以上颗粒物去除率≥99%。优势在于脉冲反吹清灰技术可延长滤筒寿命至1万小时。
2. 化学处理法
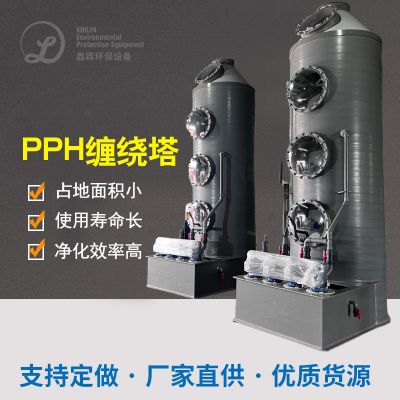
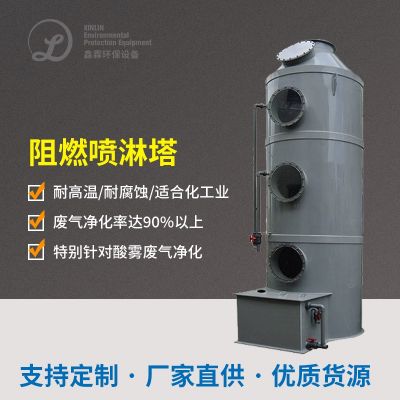
• 湿式洗涤塔:通过水雾喷淋与废气中的HF、氮氧化物等发生中和反应,沉淀后去除颗粒物及可溶性气体,适用于高湿度、高腐蚀性废气场景。
3. 静电与燃烧技术
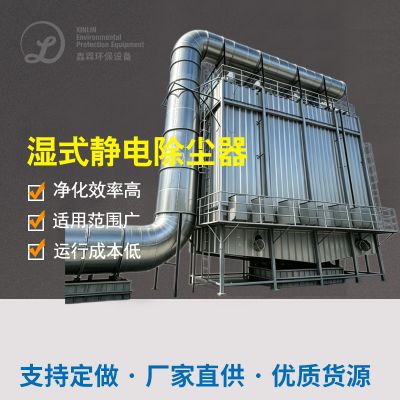
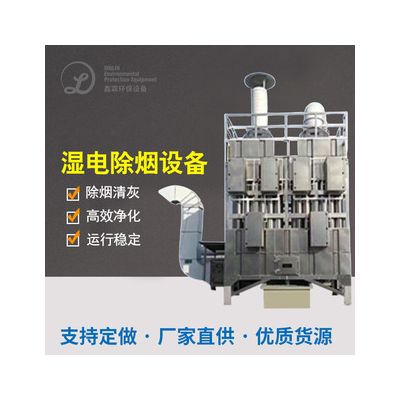
• 静电除尘器:高压电场使烟尘带电后吸附于集尘板,对1μm以下颗粒去除率≥95%,适用于精密焊接场景。
4. 组合工艺
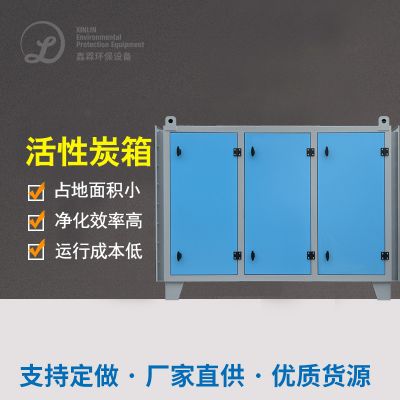
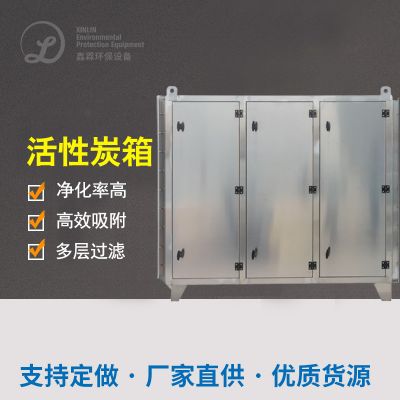
• 滤筒+活性炭+静电:先物理拦截大颗粒,再吸附有害气体,最后静电去除超细粉尘,综合效率≥99.9%。
---
**二、焊接车间烟尘废气处理案例分析**
1. 案例1:汽车制造厂焊接车间(大风量场景)
• 背景:车间含多条焊接线,废气含烟尘、VOCs(苯系物为主),初始浓度200-500 mg/m³。
2. 案例2:电子厂波峰焊废气(含重金属)
• 背景:废气含铅烟、松香蒸汽及锡颗粒,粒径0.1-5μm,需满足《工作场所有害因素限值》。
3. 案例3:钢结构厂机器人焊接(高温烟尘)
• 背景:自动焊接产生150-200℃烟尘,含Fe₂O₃、MnO等金属氧化物。
4. 案例4:精密电路板手工焊接(小空间场景)
• 背景:狭小工位含铅烟、助焊剂挥发物,传统设备无法安装。
---
**三、处理难点与应对策略**
1. 废气收集困难
• 难点:焊接点分散、工位流动性强(如手工焊)。
2. 成分复杂与浓度波动
• 难点:不同焊材(如不锈钢/铝合金)释放物差异大。
3. 高温与设备寿命
• 难点:烟尘温度达150℃以上,易损坏滤材。
---
**四、技术趋势与建议**
1. 智能化升级:
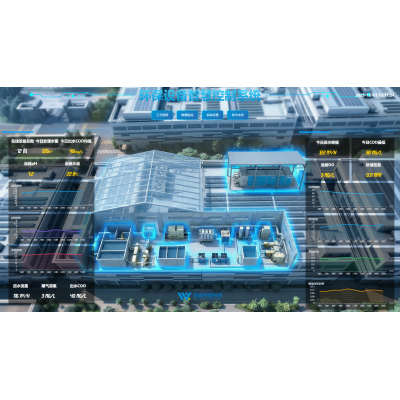
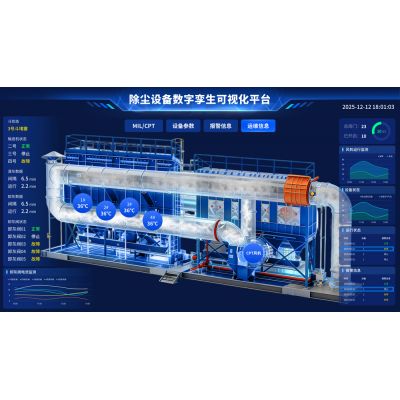
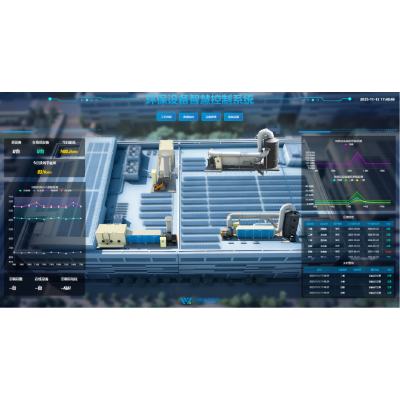
• IoT平台实时监测PM2.5、VOCs浓度,联动风机转速;
2. 资源化方向:
• 金属氧化物(Fe₂O₃、MnO)回收用于冶炼;
3. 合规性设计:
• 内置火花探测与氮气惰化系统,防爆达标;
---
总结
焊接烟尘治理需根据废气特性选择“物理拦截+化学降解”组合工艺,典型案例表明,滤筒除尘与活性炭吸附联用可兼顾效率与经济性。未来技术将向智能化监控(如IoT系统)和资源化回收(金属粉尘回用)方向升级,同时需强化源头收集设计以解决工位分散难题。
上一主题: 鑫霖环保:五金钣金厂焊接烟尘喷漆废气处理案例
下一主题: 橡胶轮胎厂废气处理方法|橡胶轮胎厂废气处理案例
 扫一扫添加微信