某客车车身厂激光焊接工厂废气汇聚综合治理好项目
项目流程底色
,但因工位器具分布、净化处理器风速小(<2000m/h),引起喷涂车间烟气粉尘有机废气浓度敢达15mg/m(远超《上班场地有危害性重要因素角色接触到最大限度》GBZ 2.1-2019的4mg/m),施工工人长期性的裸漏于锰、铬等巨资属烟气粉尘中,角色键康危险因素明显。202两年,行业重启“集约化式激光焊接烟气粉尘管控”过程。
工业废气结构特征研究分析
对焊粉尘是对焊步骤中材料溶化汽化后冷疑变成的气溶胶,价值体系结构特征:
营养成分简化:含Fe₃O₄(铁锈)、MnO₂(焊材不锈钢304)、Cr₂O₃(不锈钢304焊材)、SiO₂(药皮)等,粒级小(0.1-1μm,占80%上);
因素结构特征:总功率5万m³/h,氨水浓度~15mg/m³,温差~25℃,释放出来点分离(20个卡位,行距5-10m);
管控疑难问题:粒度小难捕杀、工序发散难回收利用、血本属被污染的需标准操控。
清理工艺设备构思
运用“来源封闭+多获得+有效率过虑”设计,基本是经由“精准脱贫气体吸附+高控制精度过虑”改善乳状液工作台面的粉尘疑问:
流水线工征集系统:
4个电焊焊接办公桌设侧吸式集气罩(宽度500mm×500mm,距焊点30cm),捕集器率>95%;
管理者道主要包括镀锌铁皮旋转落水管(直径约400mm,风速等级15m/s),不要漏灰;
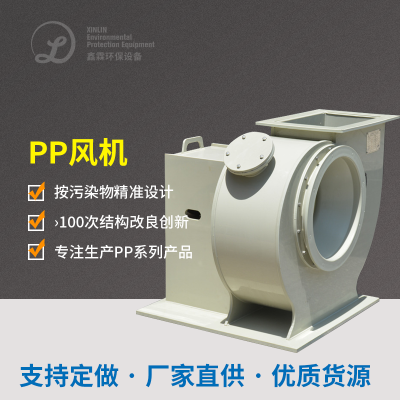
排排风机采用进行高压离心式排排风机(风速20万m³/h,风压差3500Pa),加强组织领导任何排水管风速匀。
飘尘空气净化程序:
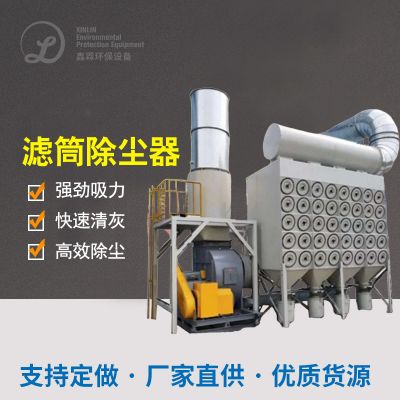
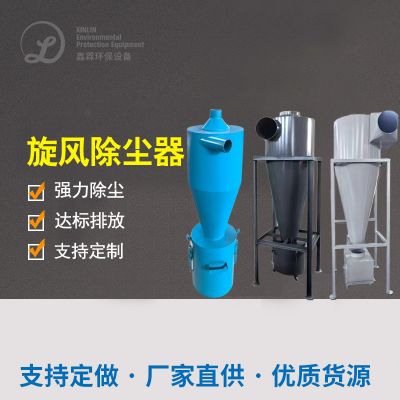
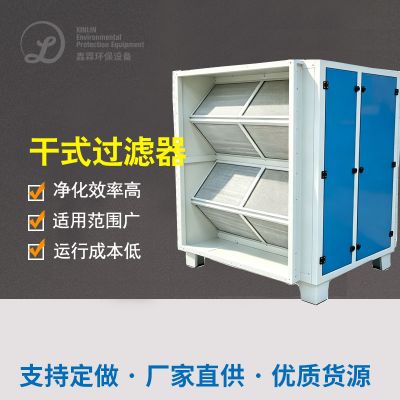
经理道连通滤筒布袋除尘设备(技术参数L-500,吸附建筑面积500m²),选取PTFE塑膜滤筒(吸附精确度0.3μm,生产率>99.9%);
清灰方式方法为脉冲激光喷吹(的压力0.6MPa,期限10分/次),避开滤筒不通;
废气处理后乙炔气经改装排气管筒(高宽比15m)排放量,渗透压<1mg/m³。
重要性系统与性能
集气罩:用柔性板吸气臂,可360°翻转,包括焊点条件;
滤筒除尘系统器:活性炭过滤芯个数200个,活性炭过滤空气流速1.2m/min,阻尼力<1000Pa;
系统的:PLC+定频器,可根据手工焊接工作台面开机黑屏数目调高真空风机声音频率,满载时风速降落到50%,节水30%。
运动效用与社会效益
职业技能建康调理:生产加工烟粉尘质量浓度从15mg/m³高于0.8mg/m³,降到国家的标准,农民工血锰、血铬依据恢复如初合适;
产量能力提升自己:视角明晰,电焊合格证书率从95%增至98%,月增产增收能500套;
制造费不浪费的行为:便携式式静化器年维护服务费八万元,一起软件系统仅需2万元(滤筒生存期16月,原便携式式净水器滤芯3月);
可靠性:实现专业清洁卫生口碑,可以获得“可靠制作标准规定化品牌”光环。

 扫一扫添加微信